一、引言
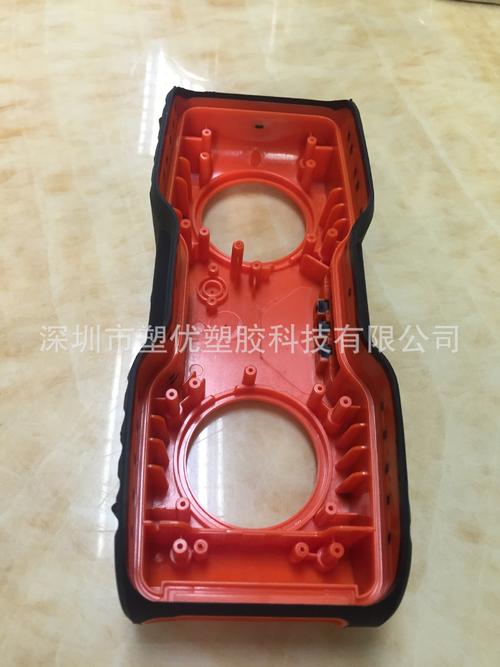
在热塑性弹性体包胶领域,PBT(聚对苯二甲酸丁二醇酯)因优异的机械强度、耐化学性和尺寸稳定性被广泛应用于电子电器、汽车零部件及日用消费品。PBT表面极性低、结晶度高,包胶难度较大,对TPR/TPE原料的配方设计提出较高要求。塑优-盖悯佑卓科技针对包胶PBT应用,推出30度、40度、50度、60度、65度、70度、80度系列TPR/TPE原料,覆盖从超软触感到半硬支撑的完整硬度梯度,为不同产品结构提供适配方案。
二、包胶PBT对TPR/TPE原料的核心要求
- 粘接强度:需在无需底涂或简单表面处理的条件下形成稳定的界面结合,剥离强度满足产品测试标准。
- 耐热与耐迁移:PBT加工温度较高,包胶料需具备良好的热稳定性,避免注塑过程中降解或析出。
- 力学匹配:弹性体与PBT刚性基材的热膨胀系数差异需控制在合理范围,防止冷却后翘曲或脱层。
- 加工窗口:双物料注塑或二次注塑时,包胶料需具备适宜的流动性和结晶速度,保证填充完整且不损伤PBT嵌件。
三、硬度梯度与应用场景匹配
30度—40度:超软触感与密封
30度及40度TPR/TPE原料适用于手柄包胶、密封圈、软质按钮等场景。低硬度带来柔软亲肤的触感,同时依靠配方中的极性基团与PBT表面形成较强相互作用。建议采用二次注塑工艺,模温控制在40—60℃,保压时间适当延长,以确保界面扩散充分。
50度—60度:通用包胶主力区间
50度和60度产品在柔软度与支撑性之间取得平衡,适用于电动工具握把、消费电子外壳软胶包边、连接器护套等。该区间原料流动性适中,对PBT嵌件的包覆完整性较好,同时可承受一定装配应力。加工时建议射嘴温度较PBT低20—30℃,避免界面过热导致PBT表面降解而影响粘接。
65度—70度:结构支撑与耐动态疲劳
65度和70度TPR/TPE原料适用于需要一定回弹支撑的部件,如卡扣缓冲垫、脚轮包胶、汽车内饰卡接件等。该硬度区间原料在保持包胶粘接的提供较好的压缩变形 resistance 和耐磨性。建议在注塑前对PBT嵌件进行清洁除油,以排除表面污染物对粘接的干扰。
80度:接近半硬质的工程包胶
80度TPR/TPE原料面向对刚性有部分替代需求、同时要求弹性缓冲的场合,如工具外壳包覆、耐冲击护角、管道接头密封件等。加工该硬度产品时需关注熔体流动性与冷却定型速度的平衡,建议采用较高模温和适度保压,减少内应力集中。
四、注塑工艺要点
- 干燥:TPR/TPE原料视配方吸湿性可在80—100℃下干燥2—4小时,避免水分导致表面缺陷。
- 温度控制:料筒温度根据硬度从低到高适度上调,通常较对应PBT加工温度低15—30℃,射嘴温度单独控制更为精准。
- 模具设计:包胶区域可设置细留槽、机械嵌合结构以辅助物理锚定,脱模斜度建议≥1.5°,避免薄壁过渡区应力集中。
- 粘接验证:量产前需进行90°或180°剥离测试,并结合高低温循环和湿热老化评估粘接耐久性。
五、
塑优-盖悯佑卓科技的TPR/TPE包胶PBT系列以30度至80度完整硬度覆盖,为从软触感到半结构件的多样化设计提供了灵活选择。实际生产中,建议结合具体制品壁厚、嵌件结构和注塑设备条件,与材料工程人员协同完成配方微调与工艺参数匹配,以充分发挥包胶体系的粘接与力学协同效应。